Зубофрезерные станки с ЧПУ
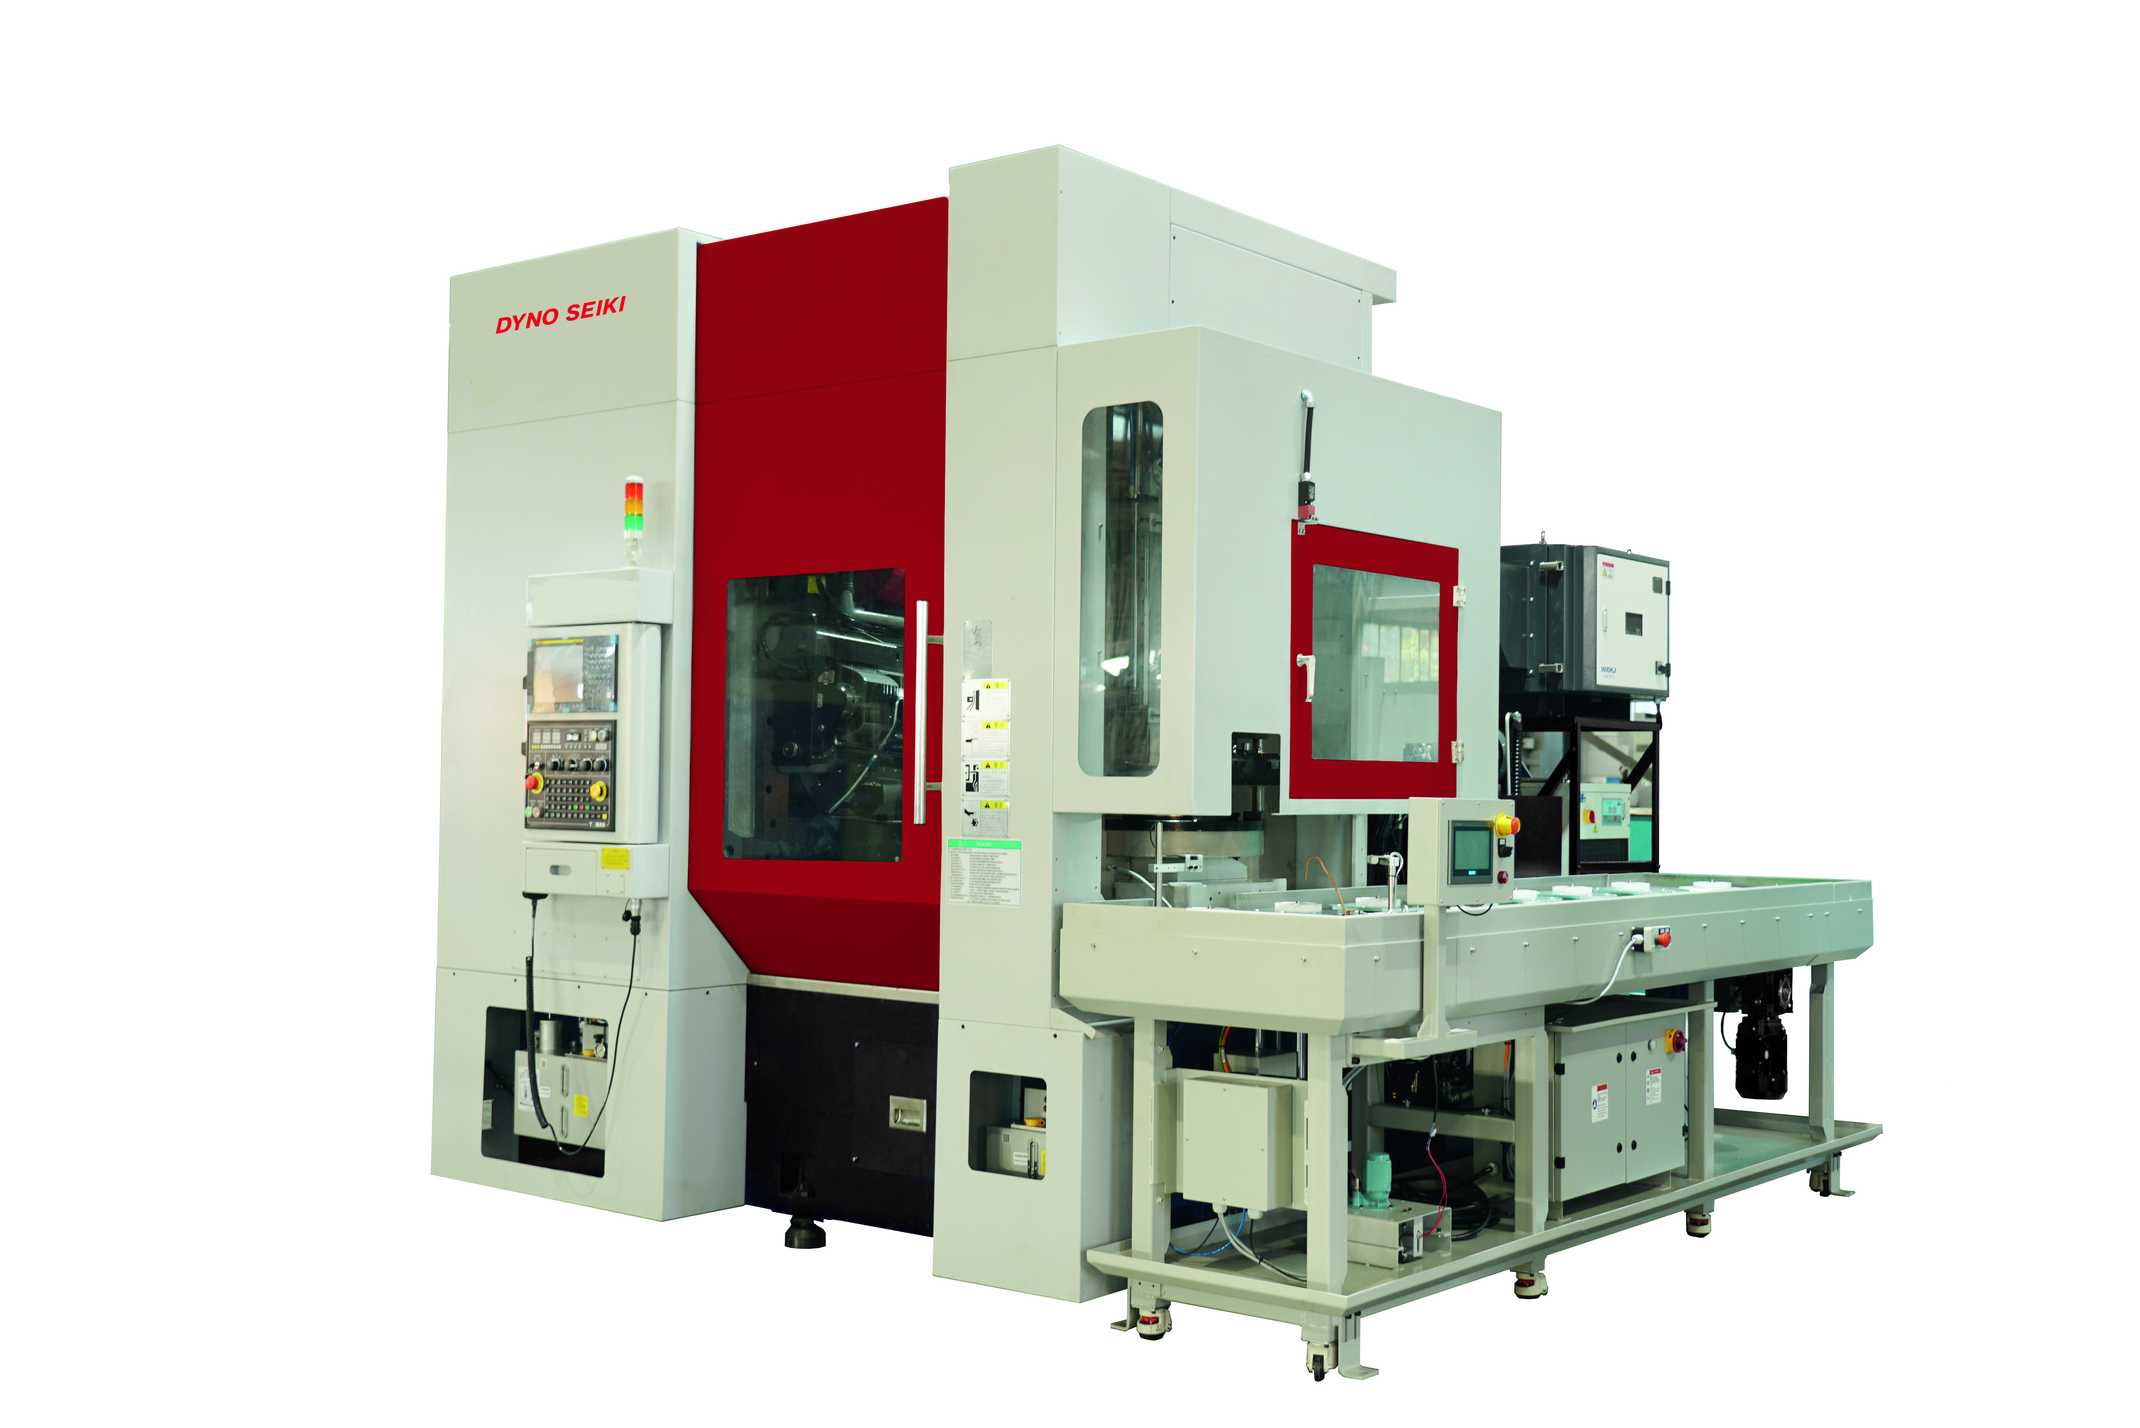
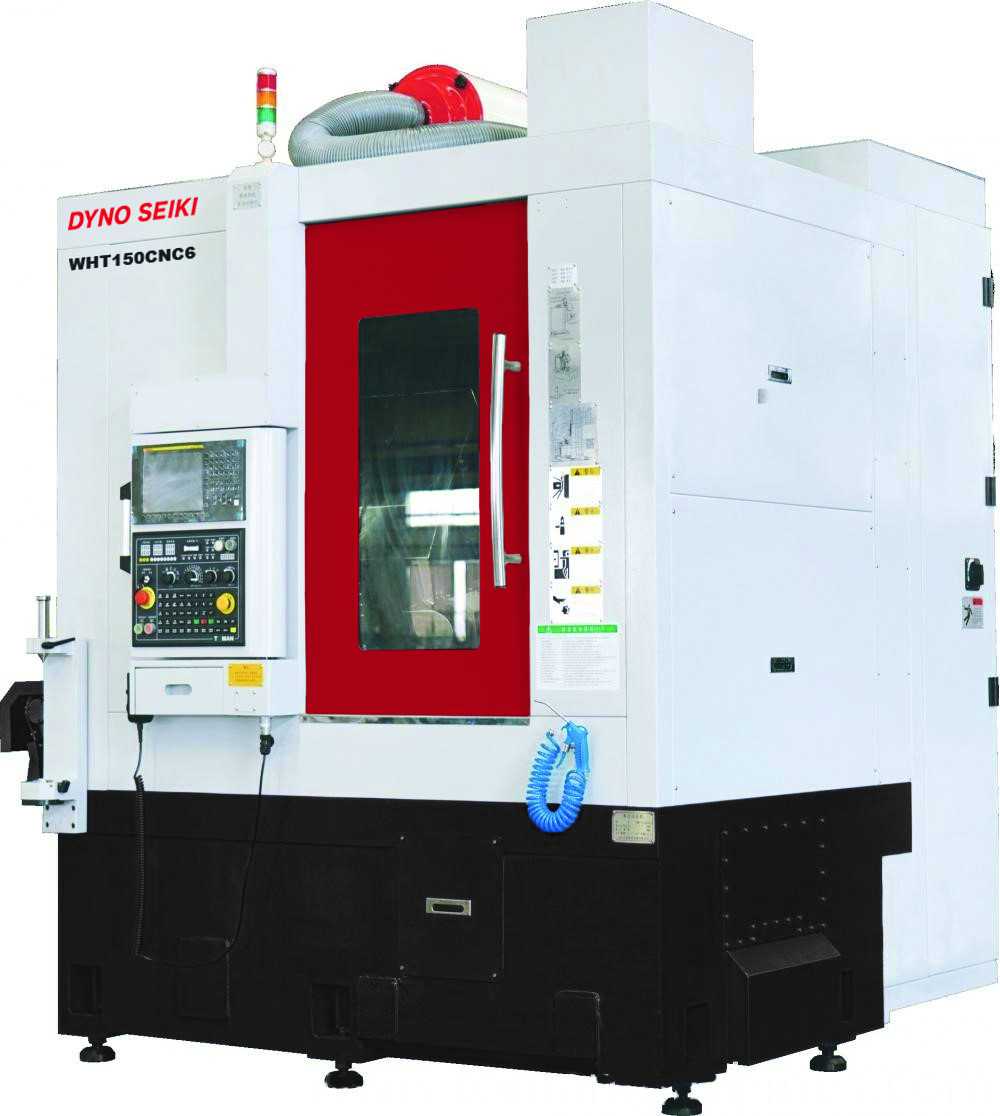
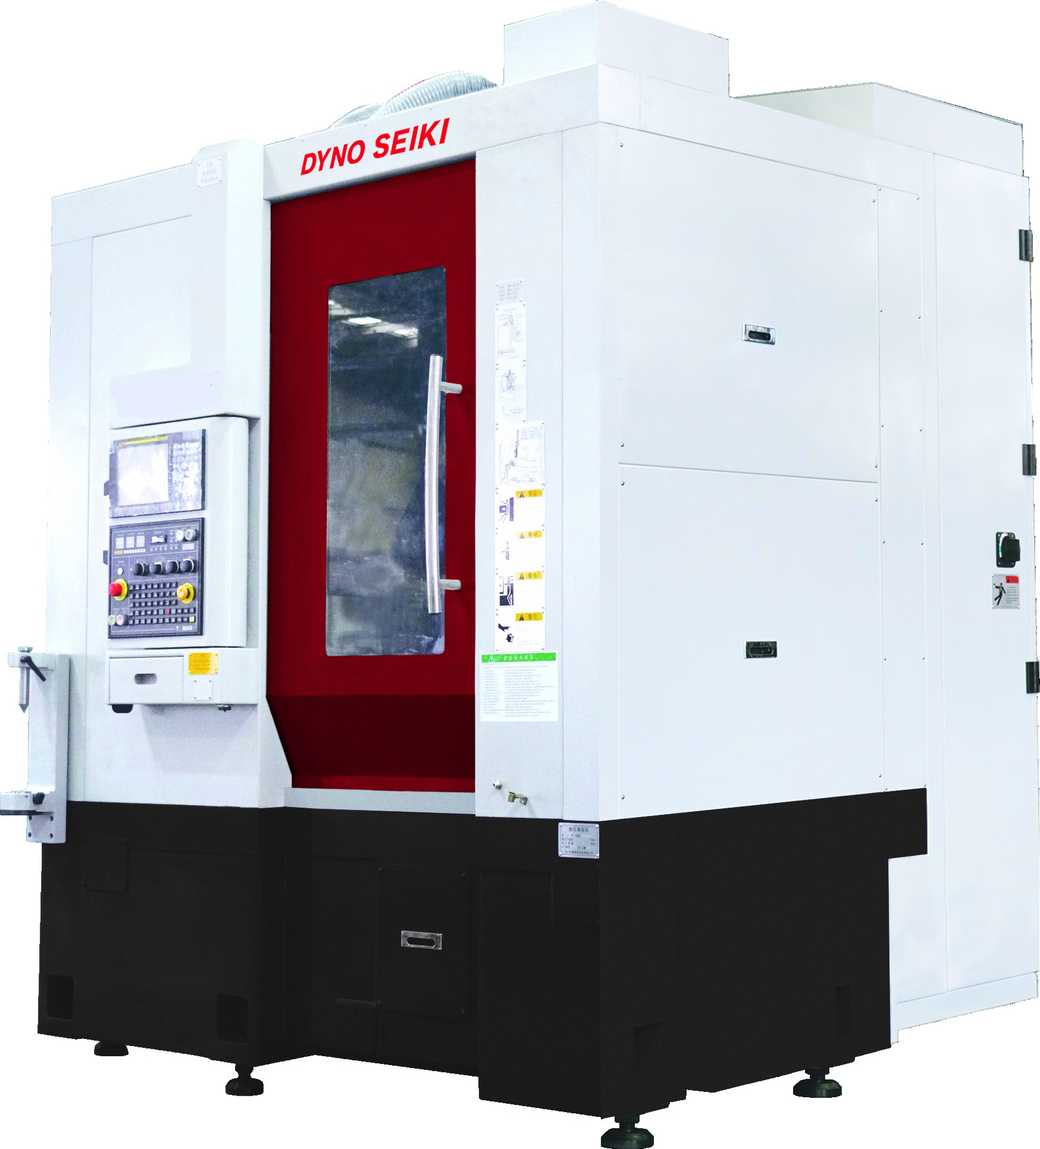
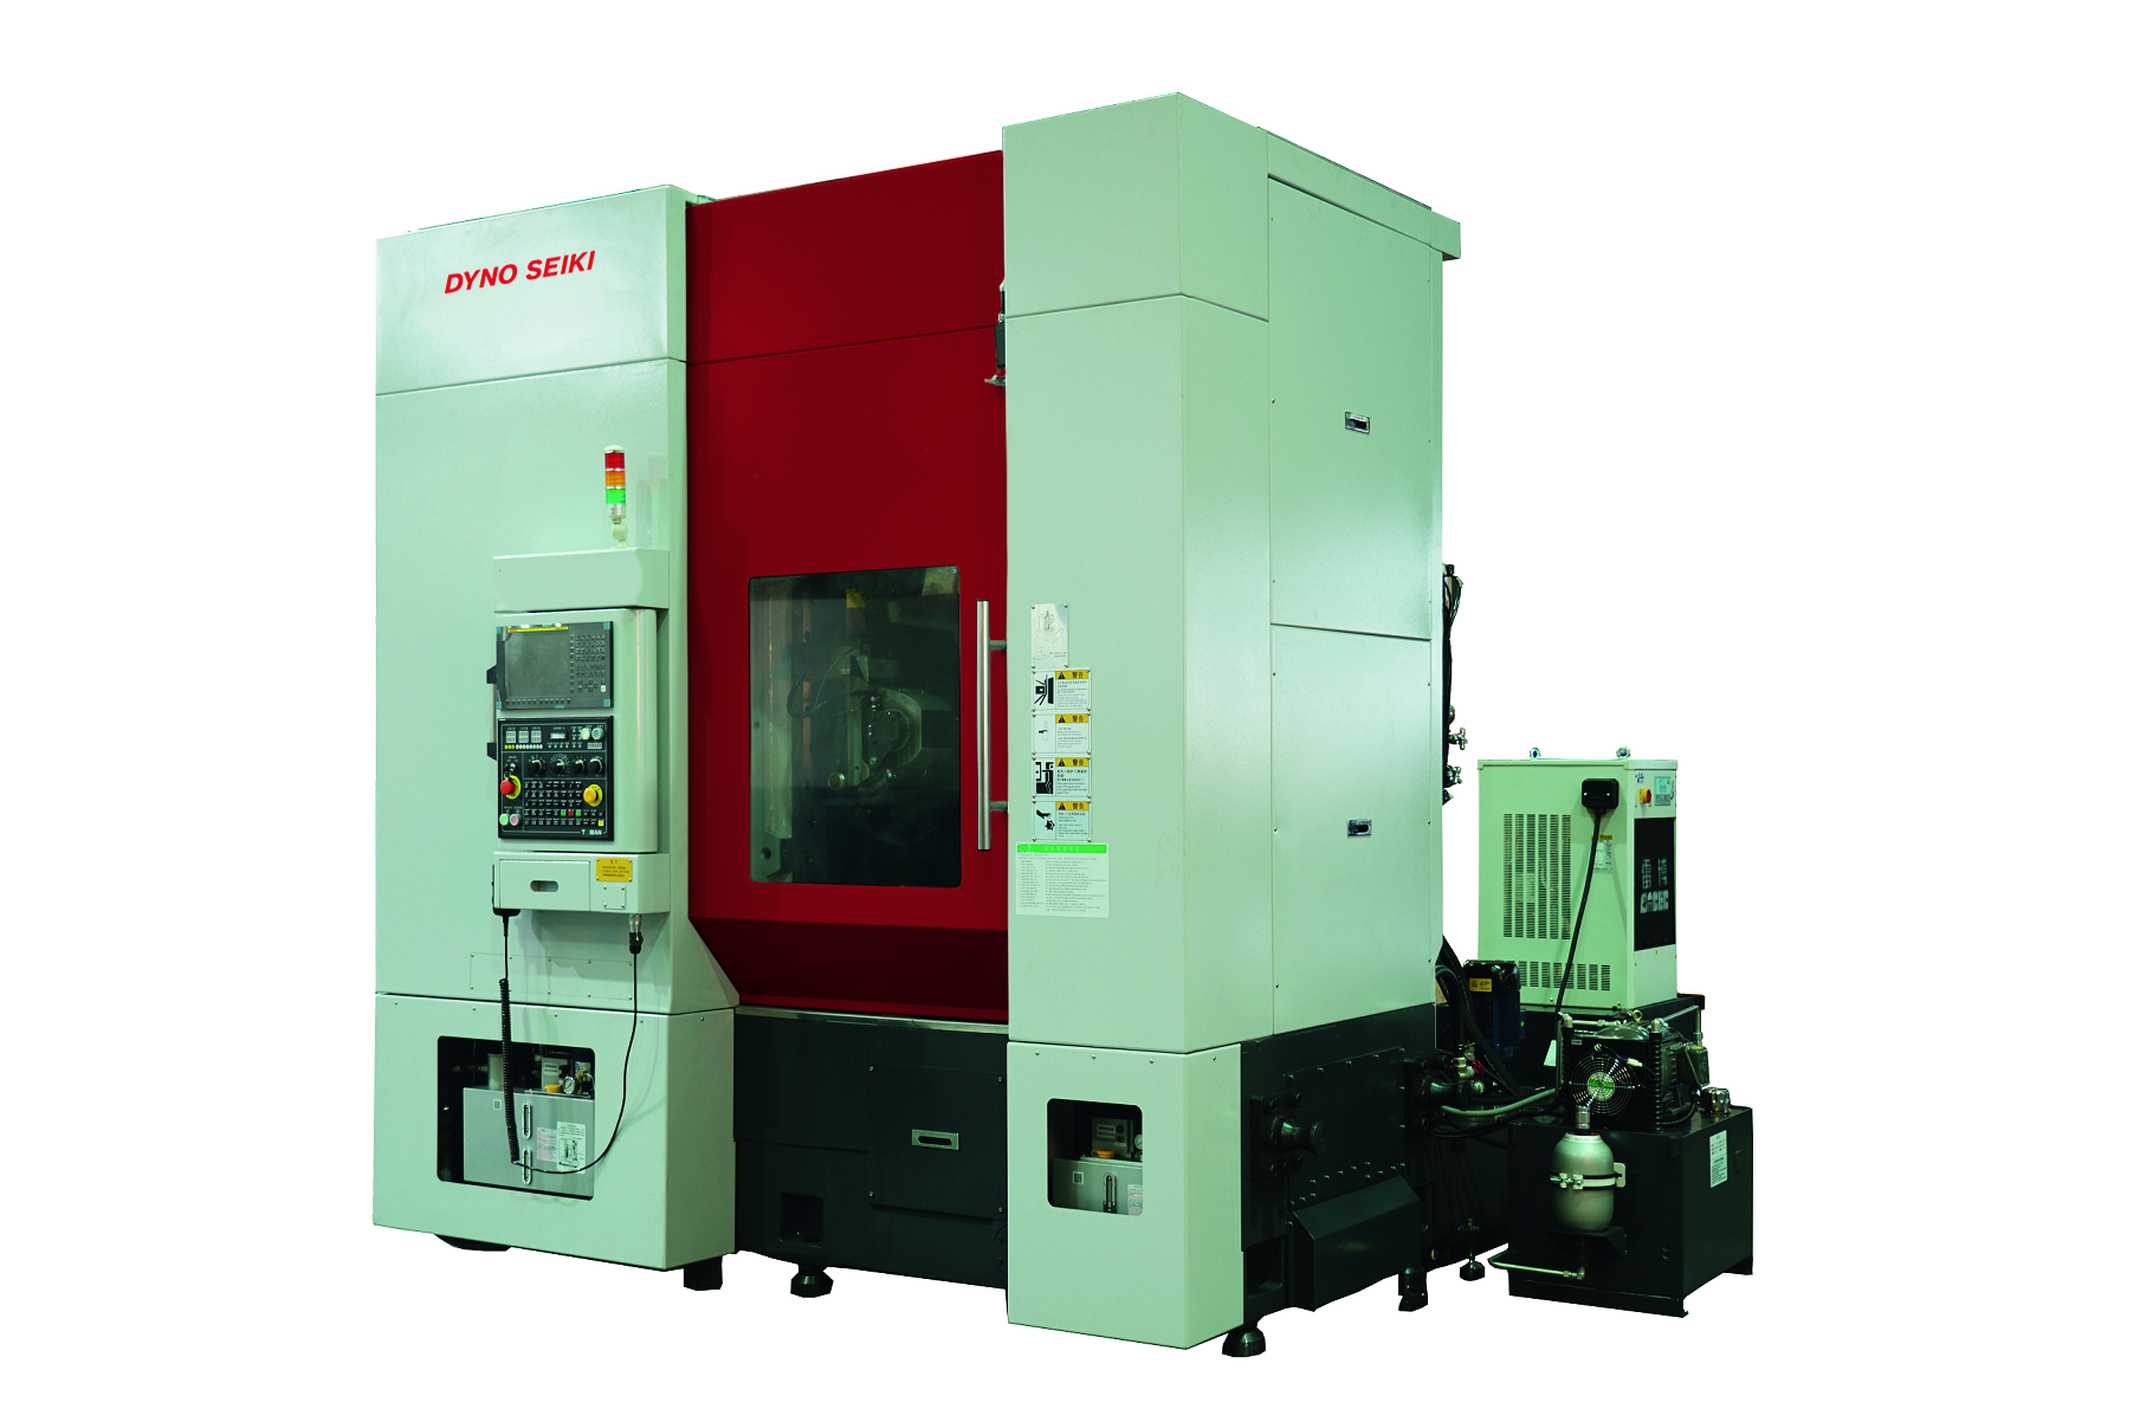
Производитель: DYNO SEIKI
Нарезание зубьев червячными фрезами в следствие универсальности и точности процесса нашло наиболее широкое применение при обработке цилиндрических зубчатых колес. Зубофрезерованием обрабатывают колеса не точнее 6-7 степени точности. Эвольвентный профиль зубьев нарезаемого колеса получается за счет обкатки. Профиль режущей части червячной фрезы в ее осевом сечении близок к профилю рейки, поэтому нарезание зубьев червячной фрезой можно представить как зацепление рейки с червячным колесом. Движение резания осуществляется вращением фрезы. Для осуществления обкатки вращение фрезы и заготовки должны быть согласованы так же, как при зацеплении червяка и червячного колеса, т.е. в станочном зацеплении имитируется работа червячной пары со скрещивающимися осями, при чем фреза имитирует работу червяка, а заготовка - нарезаемого колеса. Движение подачи в классическом зубофрезерном станке осуществляется перемещением суппорта с фрезой относительно нарезаемого колеса (параллельно его оси). Ряд современных станков помимо обычной осевой подачи позволяет использовать радиальную подачу, при которой инструмент перемещается относительно заготовки в радиальном направлении, применяемую при врезании или выходе инструмента, и тангенциальную подачу, при которой инструмент перемещается относительно заготовки вдоль своей оси, также применяемую при врезании и выходе и для более равномерного распределения износа по режущему инструменту. Применение радиальной и тангенциальной подачи позволяет существенно повысить эффективность процесса зубофрезерования, обеспечивая увеличение производительности при одновременном снижении износа инструмента, но требует применения станков с ЧПУ с одновременным управлением по нескольким осям.
К преимуществам зубофрезерования червячными модульными фрезами относятся высочайшая производительность, достаточная степень точности и возможность абсолютно точной настройки при нарезании косозубых колес.
Основные технические характеристики
| Модель |
WHT1006/ WHT1007 |
WHT1506/ WHT1507 |
WHT2006/ WHT2007 |
WHT2506/ WHT2507 |
WHT3506/ WHT3507 |
WHT4006/ WHT4007 |
WHT5006/ WHT5007 |
| Максимальный диаметр заготовки, мм | 100 | 150 | 200 | 250 | 350 | 400 | 500 |
| Максимальный модуль зубчатого венца, мм | 3 | 4 | 6 | 6 | 8 | 12/16 | 10/12 |
| Диаметр стола, мм | 150 | 150 | 200 | 250 | 320 | 320 | 450 |
| Максимальный диаметр/длина инструмента | 110x150 | 110x180 | 130x230 | 130x230 | 160x230 | 200x230/ 240x300 |
170/ 200*230 |
| Расстояние между осями инструмента и стола, мм | 5-145 | 15-155 | 30-230 | 40-260 | 40-360 |
45-375/ 50-345 |
45-375 |
| Максимальное осевое перемещение фрезы | 130 | 150 | 180 | 180 | 180 | 200/250 | 180/200 |
| Расстояние между осью инструмента и поверхностью стола, мм | 190-400 | 190-490 | 200-500 | 200-550 | 200-600 | 200-600 | 200-600 |
| Максимальный угол наклона инструментальной люльки, град | ±45° | ±45° | ±45° | ±45° | ±45° | ±45° | ±45° |
| Мощность привода главного движения, кВт | 7,5 | 7,5(11) | 11(15) | 18,5 | 15 | 15/18,5 | 15 |
| Максимальная частота вращения фрезы, об/мин | 3000 | 1500/2000 | 1200/1500 | 1200/1500 | 750/1200 | 500(750)/ 300 | 500/750 |
| Максимальная частота вращения стола, об/мин | 400 | 250/300 | 200/250 | 120/150 | 75 | 75/50 | 75 |
| Скорость рабочего хода по оси X/Z, мм/мин | 1-2000 | 1-2000 | 1-2000 | 1-2000 | 1-2000 | 1-2000 | 1-2000 |
| Скорость ускоренного хода по оси X/Z, мм/мин | 8000 | 8000 | 8000 | 8000 | 8000 | 8000 | 8000 |
| Скорость рабочего хода по оси Y, мм/мин | 1-1000 | 1-1000 | 1-1000 | 1-1000 | 1-1000 | 1-1000 | 1-1000 |
| Скорость ускоренного хода по оси Y, мм/мин | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 | 3000 |
| Устройство автоматической загрузки/выгрузки детали | нет/да | нет/да | нет/да | нет/да | нет/да | нет/да | нет/да |