Зубофрезерные станки с ЧПУ с горизонтальным расположением оси заготовки
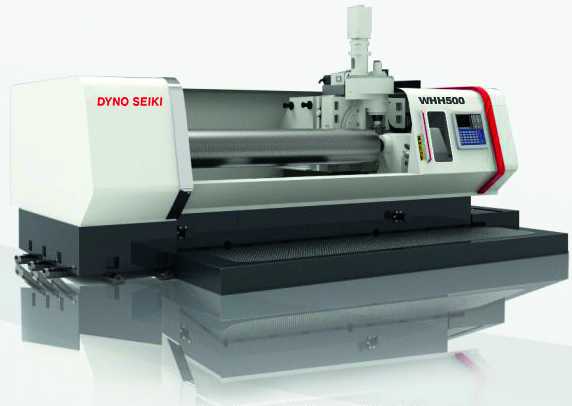


Производитель: DYNO SEIKI
Станки предназначены для нарезания зубьев длинных валов-шестерен. Горизонтальное расположение оси заготовки обеспечивает простоту и удобство ее установки на станке. Закрепление чаще всего производится в центрах с поводковым патроном. Для поддержки заготовки возможно использование одного или нескольких люнетов. Задняя бабка станков перемещается вдоль всей длины направляющих станины и может подходить вплотную к шпинделю изделия.
Отличительной особенностью станков этой серии является их универсальность. Самый маленький станок позволяет обрабатывать сравнительно небольшие детали, в то время как самый крупный – огромные валы-шестерни весом до 1300 кг и длиной до 5 метров. При этом станки могут нарезать зубчатые венцы, в том числе и шевронные, шлицы, а также отдельные пазы, причем как червячными, так и дисковыми фрезами. При использовании специальной головки возможно применение концевых фрез. Так как задняя бабка может придвигаться вплотную к передней, то возможна обработка не только длинных валов-шестерен, но и обычных зубчатых колес.
Основные технические характеристики
| Модель | WHH200 | WHH500 | WHH600 | WHH1250 |
| Максимальный диаметр заготовки, мм | 200 | 500 | 600 | 1 300 |
| Максимальная длина заготовки, мм | 1 200 | 3 200 | 3 200 | 5 000 |
| Максимальный модуль зубчатого венца, мм | 6 | 20 | 20 | 32 |
| Расстояние между осями инструмента и центров, мм | 50−180 | 150−430 | 800 | 100−850 |
| Частота вращения инструмента, об/мин | 20−1 200 | 20−300 | 20−300 | 20−300 |
| Частота вращения заготовки, об/мин | 0,1−250 |
0,1−20 |
0,1−20 | 0,2−20 |
| Максимальный диаметр/длина фрезы, мм | 130/200 | 350/400 | 350/400 | 450/400 |
| Максимальный угол наклона инструментальной люльки | ±45° | ±45° | ±45° | ±45° |
| Общая потребляемая мощность, кВт | 50 | 75 | 75 | 120 |
| Вес станка, кг | 10 000 | 35 000 | 36 000 | 110 000 |
| Достигаемая степень точности колеса | 6 | 6 | 6 | 6 |
Конструктивные особенности
Конструкция станков исключительно мощная и жесткая, благодаря чему обеспечиваются минимальные деформации при закреплении тяжелых заготовок и высокая точность обработки. Система ЧПУ – Siemens 840Dsl
Вращение инструментального шпинделя обеспечивается мощным сервоприводом, движение от которого передается через беззазорную зубчатую передачу. Конструкция обеспечивает высокую жесткость, точность движений и виброустойчивость. Для быстрого закрепления инструмента предусмотрен автоматический механизм.
При проектировании станка строится его полная 3D модель, после чего вся конструкция анализируется на жесткость и деформации с помощью специального программного обеспечения (CAE). В процессе анализа на модели задается нагрузка, аналогичная реальным условиям работы, затем исследуется напряженно-деформированное состояние конструкции.
Для управления станком и создания программ используется специальная оболочка, разработанная производителем станка и установленная на стойке. Программирование осуществляется в диалоговом режиме: пользователю нужно задать характеристики нарезаемого колеса и инструмента, а также технологические параметры процесса зубофрезерования, после чего автоматически рассчитываются все настройки станка, генерируется управляющая программа, и выполняется цикл нарезания колеса. Само программное обеспечение крайне простое, но гибкое и предоставляет пользователю большое количество настроек, что позволяет реализовать любые особенности технологии нарезания колеса – от сочетания схем зубофрезерования и периодических осевых перестановок до управления подачей и скоростью резания на стадии врезания и выхода инструмента.
Станки оснащаются автоматической периодической системой смазки. Подаваемое количество и периодичность впрысков регулируется. Контуры гидросистемы, смазки и подачи СОЖ полностью независимы и не связаны друг с другом.
Одной из функций системы управления является автоматическая диагностика неисправностей. В случае возникновения неполадок они немедленно фиксируются, и на экран стойки ЧПУ выводится соответствующая информация.
Возможны несколько режимов работы системы охлаждения инструмента в процессе резания: подача СОЖ, охлаждение сжатым воздухом, либо вообще работа без охлаждения, т.е. сухое резание. Резервуар СОЖ располагается под станком, там же располагается стружкоуборочный конвейер. Система подачи СОЖ и уборки стружки – внешняя.
Сборка станков производится в термоконстантных помещениях с постоянной влажностью. Основные узлы и компоненты станков произведены ведущими мировыми производителями, каждый из которых является лидером в своей отрасли.